증기 스파저는 지지대에 부딪히기 시작하는 순간까지만 해도 값싼 파이프 조각이며, 그때쯤에는 증기 스파저가 놓여 있는 탱크가 일반적으로 생산 라인에 공급됩니다.
45분 안에 15°C에서 80°C까지 올라가야 하는 20입방미터의 탱크를 생각해 보세요. 전력량은 약 2,000kW이다. 6 bar g에서 응축수가 탱크 온도에 가깝게 남을 때 현열이 인정되면 1kg의 증기가 약 2,400kJ를 방출하므로 스파저는 약 3.0t/h를 통과해야 합니다. 이 단일 숫자는 파이프가 생존해야 하는 구멍, 구멍 수 및 속도를 설정합니다.
크기가 너무 작으면 배치가 온도에 도달하지 않습니다. 크기가 너무 크면 몇 시즌 내에 파이프가 휘파람을 불고 진동하며 구멍 열 사이에서 갈라집니다.
스팀 스파저의 역할
스팀 스파저는 직접 접촉 히터입니다. 드릴로 뚫은 파이프를 액체로 채워진 용기에 삽입하고, 이를 통해 스팀이 주입되어 액체 자체로 응축됩니다.
정의: 살포 파이프라고도 불리는 증기 스파저는 탱크나 용기의 액체 표면 아래로 배출되는 천공된 증기 주입 파이프입니다. 열은 금속 벽을 통하지 않고 기포 경계면에서 직접 응축되어 이동합니다.
열 전달이 작동하는 방식
증기는 고속 제트로 각 구멍을 빠져나와 잠열이 주변 액체로 전달되면서 기포로 부서지고 붕괴됩니다. 증기와 제품을 분리하는 벽이 없으므로 주입 지점의 효율성은 100%에 가깝습니다. 제약은 다른 곳에 있습니다. 응축수는 배치를 희석시키고, 액체는 공급 압력에서 증기의 포화 온도를 통과할 수 없으며, 혼합 에너지는 제트 자체에서 나와야 합니다.
스파저가 사용되는 곳
- 식품 및 음료 공장의 탱크 세척, 헹굼 및 CIP(Clean-In-Place)
- 금속 마감의 부품 세척 및 인산염 처리
- 보일러 급수 탈기기 및 응축수 탱크
- 수처리 및 중화조
3.0t/h 6 bar g에서 45분 안에 20 m3 탱크를 증기로 만듭니다.
4-8mm 일반적인 살포 구멍 직경
300mm 흘수선 아래 최소 침수
대부분의 스파저는 2~8bar g의 증기로 작동하고 500kg/h~15t/h의 속도를 전달하므로 설계 범위는 넓지만 고장 모드는 일관됩니다.
스파저 크기 조정: 증기 부하, 보어 및 구멍 면적
스파저 크기는 세 가지 숫자로 결정되며 소음과 진동을 포함한 기타 모든 요소는 증기 질량 흐름, 살포 파이프 보어 및 총 구멍 면적을 따릅니다.
증기 흐름은 에너지 균형에서 비롯됩니다. 액체 질량과 탱크 벽에 해당하는 물에 비열 및 온도 상승을 곱하고 가열 시간으로 나누어 kW를 얻은 다음 증기 1kg당 방출되는 열로 나눕니다. 공급 압력의 잠열과 응축수가 액체 온도로 내려가는 동안 포기하는 현열을 더한 것입니다.
증기유량(kg/h) = 3600 x 듀티(kW) / (잠열현열)
6 bar g에서 분모는 대략 2,400 kJ/kg입니다. 3 bar g에서는 약 2,250 kJ/kg으로 떨어지며 스파저는 동일한 작업을 위해 약 7% 더 많은 증기가 필요합니다. 탱크 표면의 열 손실에 대해 5~10%를 추가합니다.
| 매개변수 | 일반적인 값 | 왜 중요한가요? |
| 파이프 내 증기 속도 | 20-25m/s | 높을수록 소음과 침식이 발생하고, 낮을수록 파이프 크기가 크다는 뜻입니다. |
| 구멍 출구 속도 | 25-30m/s | 제트를 안정적으로 유지하고 진동을 제한합니다. |
| 구멍 직경 | 4-8mm | 스케일이 있는 작은 구멍 플러그, 큰 구멍이 고르지 않게 가열됨 |
| 침수 | 300mm minimum | 얕은 구멍이 튀고 건조해짐 |
| 탱크 바닥 위의 여유 공간 | 100-200mm | 슬러지 픽업 및 슬러깅 방지 |
| 턴다운 | 3:1 ~ 5:1 | 그 이하에서는 파이프를 따라 분포가 고르지 않게 됩니다. |
구멍 패턴 및 레이아웃 규칙
구멍 패턴에 따라 탱크가 균일하게 가열되는지 아니면 한쪽 끝에서 다른 쪽 끝까지 10~15°C의 기울기가 발생하는지가 결정됩니다.
- 최대 증기 흐름의 보어를 20~25m/s로 설정한 다음 동일한 파이프가 최소 턴다운에서 10m/s 아래로 떨어지지 않는지 확인하십시오.
- 출구 속도 제한에서 전체 구멍 면적을 계산한 다음 부분적으로 막힐 수 있도록 구멍을 50~100% 더 추가합니다.
- 수평에서 45도 아래로 엇갈린 두 줄로 구멍을 배열하거나 아래를 향한 한 줄로 구멍을 배열합니다. 절대로 위쪽을 향하지 마십시오.
- 제트가 한쪽 모서리가 아닌 탱크를 쓸어버릴 수 있도록 전체 길이에 걸쳐 직경 8~12개의 구멍을 배치합니다.
- 파이프를 흡입구 방향으로 뒤로 기울이고 하단을 배수하여 밸브가 열릴 때 응축수가 슬러그로 이동하는 것을 방지합니다.
스파저는 혼합 장치가 아닙니다. 다른 교반이 없는 경우 제트는 전체 볼륨을 청소해야 합니다. 이는 일반적으로 몇 개의 큰 구멍이 있는 짧은 파이프보다는 더 많고 작은 구멍이 있는 더 긴 작동을 의미합니다.
실패 모드 및 스파징 비교 방법
대부분의 스파저 가동 중지 시간은 세 가지 고장으로 인해 발생합니다. 시동 시 수격 현상, 구멍 열 사이의 열 피로 균열, 지지대 및 분기 연결에 대한 진동 손상입니다.
- 증기 밸브가 열릴 때 노크하면 라인에 응축수가 쌓이게 됩니다. 하단에 배수 포켓을 장착하고 밸브를 천천히 엽니다.
- 12~24개월 후 구멍 사이에 균열이 발생하면 파이프 상단이 습윤 상태와 건조 상태를 순환한다는 의미입니다. 침수를 늘리거나 레벨 제어 밴드를 조이십시오.
- 마모된 지지대와 균열된 분기 용접은 진동으로 인해 발생합니다. 구멍 출구 속도를 30m/s 미만으로 만들고 중간점 근처에 가이드를 추가합니다.
- 입구 근처의 뜨거운 구역과 차가운 액체가 더 멀리 있다는 것은 직경이 너무 큰 구멍이 너무 적다는 것을 의미합니다. 먼저 총 구멍 면적을 다시 계산하십시오.
증기 살포
- 최저 자본 비용: 천공 파이프, 제어 밸브 및 배수구
- 열전달 표면이 오염되지 않음
- 응축수는 배치를 희석하므로 레시피에 포함되도록 설계해야 합니다.
- 턴다운 depends entirely on hole design
간접가열
- 증기와 제품이 분리되어 있으므로 희석되지 않습니다.
- 설정 온도 1~2°C 내에서 제어 가능
- 열 전달 표면이 오염되어 청소가 필요함
- 더 높은 자본 비용과 더 큰 설치 공간
살포는 액체를 가열하는 가장 저렴하고 제어가 가장 어려운 방법입니다. 공정에 마지막 2도가 필요한 경우 스파저만으로는 이를 제공할 수 없습니다.
재료, 코드 및 조달 확인
물과 대부분의 공정 액체의 경우 최소 벽 두께가 40인 316L 스테인리스강이 살포 파이프의 실제 기본값입니다. 탄소강은 수질 화학이 제어되는 폐쇄 처리된 시스템에서만 허용됩니다.
| 서비스 | 추천 소재 | 실용적인 참고 사항 |
| 처리수 및 응축수 탱크 | 탄소강 SA-106 Gr B | 최저 비용, 1.5mm 부식 여유 허용 |
| 공정수, 약산성 또는 알칼리성 | 316L 스테인레스 | 식품 및 의약품 업무를 위한 표준 선택 |
| 염수, 바닷물, 염화물 함유수 | 듀플렉스 2205 또는 6Mo | 오스테나이트 등급은 60°C 이상에서 염화물 응력 부식 균열 위험이 있습니다. |
| 고온 스팀 헤더 | P11 또는 P22와 같은 합금강 | 모라인 사양과 용접 절차를 일치시키세요. |
- 라인을 관리하는 배관 코드(동력 배관의 경우 ASME B31.1, 프로세스 배관의 경우 B31.3)를 확인하세요.
- 직경, 간격, 행 수 및 위치 공차가 포함된 구멍 패턴 도면을 요청하세요.
- 설계 압력의 1.5배에 달하는 수압 테스트와 주요 라인의 구멍 열에 대한 염료 침투 검사가 필요합니다.
- EN 10204 3.1에 따른 자재 인증서와 용접공 자격 기록이 포함된 용접 맵을 요청하세요.
- 할 수 있는 제작업체에서 구입하세요. 열 입력 확인 및 3D 레이아웃 모델 변환 대부분의 현장 재작업은 용접 시작 전에서 시작됩니다.
살포 파이프는 압력 부품입니다. 이는 드릴링된 파이프처럼 보이더라도 증기 시스템의 다른 압력 구성요소와 동일한 문서와 함께 구입해야 합니다.
스파저 뒤에 있는 열 회수 시스템
대부분의 공장에서 스파저가 주입하는 증기는 해당 목적으로 생성되지 않습니다. 이는 배기가스나 공정 폐열로부터 회수되며, 이것이 바로 경제성을 높이는 것입니다.
스파저 사양은 일반적으로 증기원이 이미 고정된 상태로 제공됩니다. 즉, 가스 터빈 배기 장치의 열회수 증기 발생기, 가마나 용광로 하류의 폐열 보일러, 공장 증기 본관 등이 있습니다. 연도 가스 열의 10%를 추가로 회수하면 스파저 설치 비용이 수년에서 수개월로 변경되며 종종 스파저에서 사용할 수 있는 압력이 높아져 탱크가 도달할 수 있는 온도 범위가 넓어집니다.
 HRSG 연도가스 회수를 위한 산업용 폐열 보일러 강철, 화학, 시멘트 및 제련 연도 가스에 적응하여 유연한 증기 용량과 부식 방지 설계로 폐열을 회수합니다. 제품보기 →
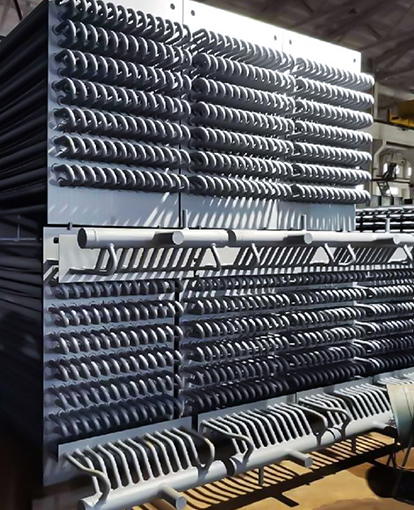
회수 체인은 스파저 자체만큼 중요합니다. 핀 튜브는 이코노마이저와 열회수 증기 발생기의 기본 열 전달 요소이며, H형, 나선형 및 히트 파이프 설계 중 선택에 따라 장치가 얼마나 많은 오염을 견딜 수 있는지, 얼마나 쉽게 청소할 수 있는지가 결정됩니다. 먼지가 많은 연도가스에서 H형 핀 튜브는 가스 레인을 직선으로 유지하고 그을음이 쉽게 배출되는 반면, 나선형 핀 튜브는 동일한 부피에 더 많은 표면을 채워 청정 가스에 적합합니다.
 보일러 및 폐열 회수용 나선형 핀 튜브 콤팩트한 열 전달 표면이 필요한 청정 연도 가스에 적합한 맞춤형 핀 형상을 갖춘 고효율 열 교환 구성 요소입니다. 제품보기 →
튜브 다발의 하류에서 이코노마이저는 저온 작업을 수행하여 연도 가스가 굴뚝에 도달하기 전에 마지막으로 유용한 열을 빼냅니다. 공정 장비 배기에서 냉간부 부식과 산 이슬점은 회수된 추가 열과 균형을 이루어야 합니다.
 화학 및 석유화학 공정 장비 연도가스용 이코노마이저 밀봉된 부식 방지 구조와 가변 작동 모니터링을 통해 정유소 및 메탄올 공정 배기에서 저온 폐열을 회수합니다. 제품보기 →
구성이 무엇이든 열 전달 표면은 오염, 침식 및 진동이 가장 먼저 나타나는 곳이므로 핀 튜브 검사 계획 스파저 유지 관리와 동일한 대화에 속합니다.
스파저는 그 뒤에 있는 증기만큼 저렴합니다. 해당 증기 업스트림을 복구하면 전체 계산이 변경됩니다.
자주 묻는 질문
스파저의 증기 흐름을 어떻게 계산합니까?
액체 질량과 탱크에 해당하는 물에 비열 및 온도 상승을 곱하고 가열 시간으로 나누어 kW를 얻은 다음 증기 1kg당 방출되는 열로 나눕니다. 6 bar g에서 응축수가 배출되는 탱크 온도는 약 2,400 kJ/kg이므로 2,000 kW 작업에는 약 3.0 t/h가 필요합니다. 예열 중 열 손실에 대해 5~10%를 추가합니다.
증기 밸브가 열릴 때 살포 파이프가 노크되는 이유는 무엇입니까?
응축수. 유휴 살포 파이프는 물로 채워지고 최대 유량으로 유입되는 증기는 해당 슬러그를 라인을 따라 밀어냅니다. 파이프를 배수 포켓으로 다시 기울여 밸브가 열리기 전에 응축수를 제거하고 흐름을 천천히 올리십시오. 대형 라인에서는 워밍업 바이패스 비용이 한 번의 수격 현상으로 인해 발생할 수 있는 손상보다 훨씬 저렴합니다.
스파저는 얼마나 깊이 잠겨야 합니까?
최저 작동 액체 레벨보다 최소 300mm 아래에 있어야 하며, 탱크 바닥 위로는 100~200mm의 여유 공간이 있어야 합니다. 물에 조금만 담그면 튀는 소리와 소음이 발생하고, 이로 인해 파이프 상단이 건조해지고 순환하게 됩니다. 이는 구멍 열 사이에 피로 균열이 발생하는 일반적인 원인입니다.
스파저에는 증기 흐름, 구멍 면적, 침수 깊이라는 세 가지 숫자가 적용됩니다. 세 가지를 모두 올바르게 수행하면 나머지는 문서화됩니다.
스파저는 복잡할 필요는 없지만 계산이 필요합니다. 탱크 부피는 임무를 설정하고, 임무는 증기 흐름을 설정하고, 증기 흐름은 보어와 구멍 면적을 설정하며, 침수는 파이프의 설계 수명이 지속되는지 아니면 두 번째 시즌에 균열이 발생하는지를 결정합니다.
스파저는 프로세스 기능을 갖춘 압력 부품입니다. 에너지 균형에 따라 크기를 결정하고, 전체 턴다운 범위에 맞게 구멍을 배치하고, 나머지 증기 시스템과 동일한 서류 작업을 통해 구입합니다.